
Стальное литьё: технологии, марки стали, производство и применение отливок
Стальное литьё применяют, когда геометрию детали рациональнее получить непосредственно из расплава, чем собирать изделие из нескольких элементов или удалять большой объём металла механической обработкой. Жидкая сталь заполняет подготовленную форму, после затвердевания заготовку очищают, термообрабатывают, проверяют и при необходимости обрабатывают на станках. Конкретный маршрут зависит от размеров, массы, марки стали, условий эксплуатации, требуемой точности и размера партии.
Что представляет собой стальное литьё
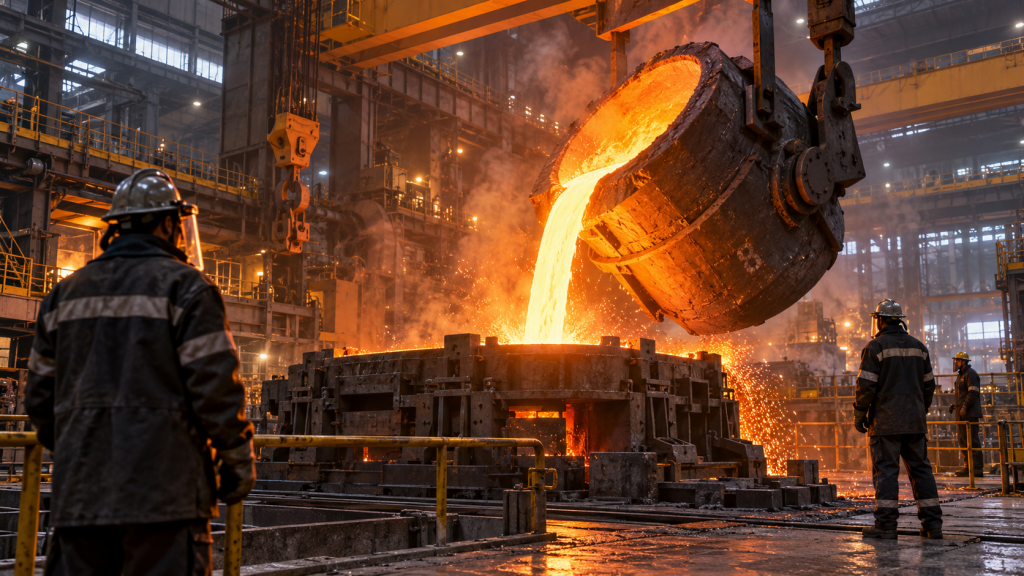
При стальном литье геометрия будущей детали формируется непосредственно во время затвердевания расплава. Сначала создают полость нужной формы, затем заполняют её жидкой сталью. После охлаждения металл сохраняет полученные контуры.
Метод особенно удобен для изделий с внутренними каналами, рёбрами, массивными узлами, сложными переходами и пространственной конфигурацией. Получение той же геометрии исключительно резанием металла может потребовать значительно большего количества материала и станочного времени.
Что считается стальной отливкой
Стальная отливка — металлическая заготовка или готовое изделие, сформированное после заполнения формы расплавленной литейной сталью и её последующего затвердевания.
После выбивки изделие не всегда готово к эксплуатации. Производственный маршрут может включать:
- отделение литников и прибылей;
- удаление формовочной смеси;
- очистку поверхности;
- термическую обработку;
- контроль геометрии;
- механическую обработку;
- лабораторные испытания;
- неразрушающий контроль;
- окончательную приёмку.
Какие изделия получают литьём стали
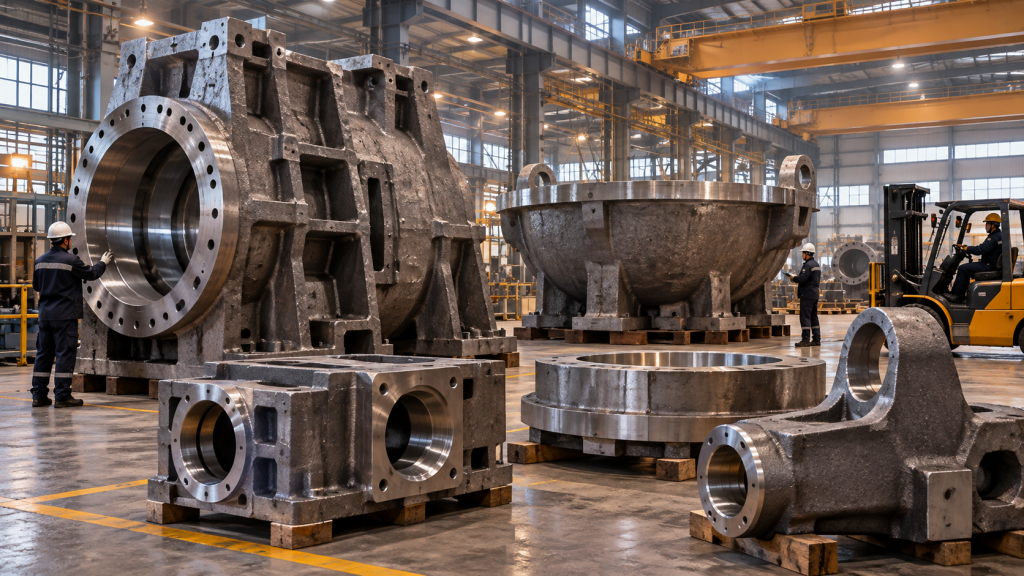
Литьё подходит для широкой промышленной номенклатуры. Методом стального литья производят корпуса машин, рабочие колёса, ступицы, рычаги, кронштейны, детали редукторов, элементы насосов, трубопроводной арматуры, дробильных агрегатов, металлургического и энергетического оборудования.
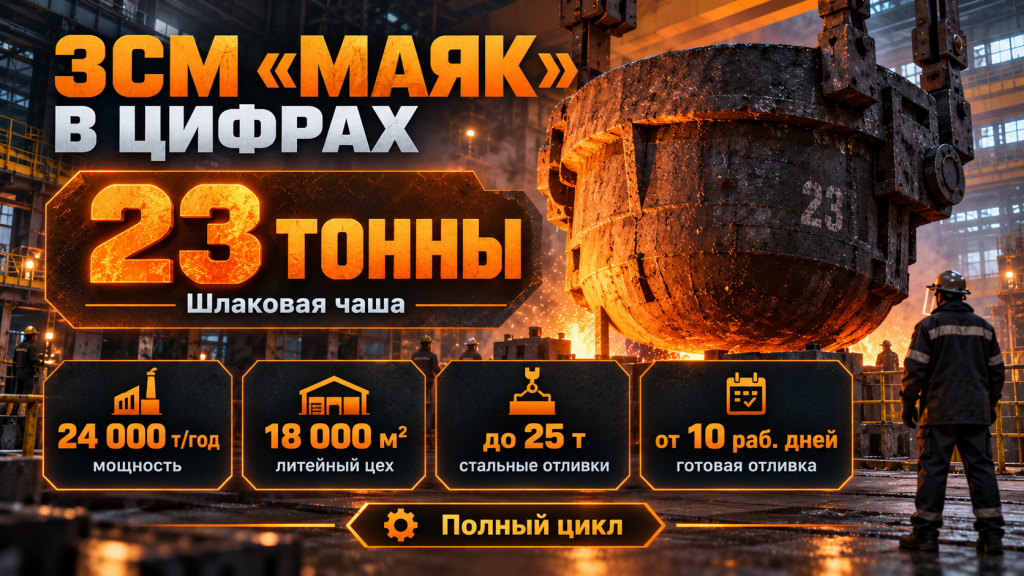
На ЗСМ «Маяк» для технологий ПГС и ХТС заявлено изготовление стальных отливок массой до 25 тонн. Максимальные габариты крупногабаритных изделий могут достигать 5000×4000×2000 мм.
Когда имеет смысл выбирать стальное литьё
Литой вариант особенно интересен, когда изделие имеет сложную объёмную конфигурацию, внутренние полости, массивные зоны или несколько элементов, которые рационально объединить в одну цельную деталь.
- сложная трёхмерная форма;
- внутренние каналы и полости;
- крупная масса или габариты;
- необходимость цельной конструкции;
- повторное или серийное изготовление;
- специальная литейная марка стали;
- большой объём материала при изготовлении детали из проката или поковки.
| Критерий | Что даёт литьё | Что проверить |
|---|---|---|
| Геометрия | Получение сложной цельной формы | Литейную технологичность |
| Габариты | Производство крупных промышленных деталей | Возможности оборудования и формы |
| Полости | Получение внутренних каналов | Конструкцию стержней |
| Материал | Большой выбор литейных сталей | Соответствие условиям эксплуатации |
| Точность | Приближение заготовки к готовой детали | Допуски и мехобработку |
Технологии получения стальных отливок
Способ формовки выбирают после анализа конкретной детали. На решение влияют размеры, масса, минимальные сечения, сложность контуров, марка стали, требуемая поверхность, точность и количество изделий.
Литьё стали в ПГС
Песчано-глинистая смесь используется для создания одноразовой формы. После охлаждения отливки формовочный материал разрушают и удаляют. Технология подходит для широкой номенклатуры, включая крупные изделия.
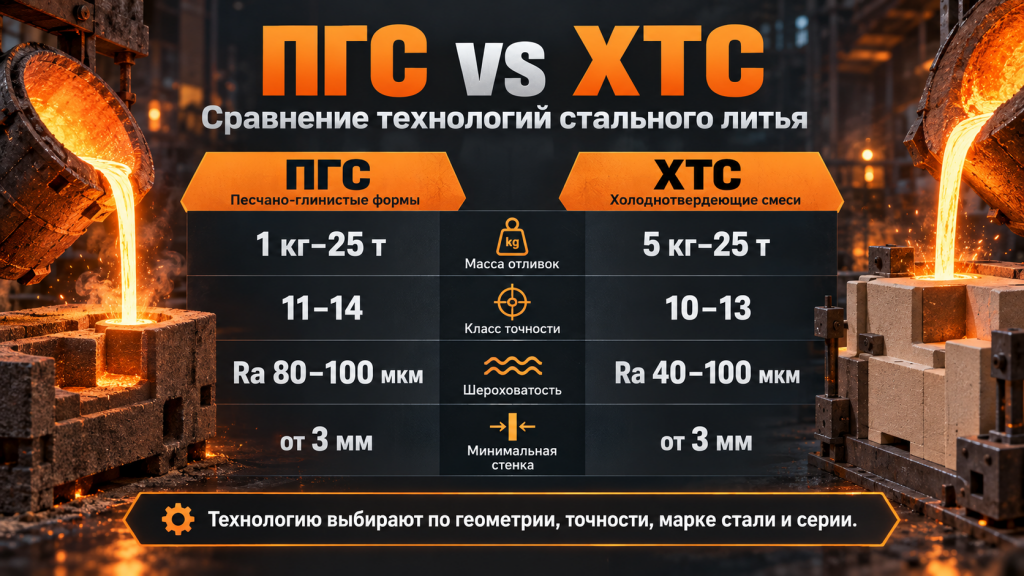
Для ПГС на ЗСМ «Маяк» указаны следующие параметры:
- масса отливки — от 1 кг до 25 т;
- класс размерной точности — 11–14;
- шероховатость — Ra 80–100 мкм;
- минимальная стенка — 3 мм.
Литьё стали в ХТС
При использовании холодно-твердеющих смесей форма набирает прочность благодаря химическому отверждению связующей системы. Такая технология позволяет получать достаточно жёсткую форму и работать со сложными промышленными изделиями.
- масса отливки — от 5 кг до 25 т;
- класс размерной точности — 10–13;
- шероховатость — Ra 40–100 мкм;
- минимальная стенка — 3 мм.
ПГС или ХТС — что выбрать
Разница заключается не только в составе формовочного материала. Тип смеси влияет на свойства формы, качество поверхности и достижимые геометрические характеристики.
| Параметр | ПГС | ХТС |
|---|---|---|
| Масса | 1 кг–25 т | 5 кг–25 т |
| Класс точности | 11–14 | 10–13 |
| Шероховатость Ra | 80–100 мкм | 40–100 мкм |
| Минимальная стенка | 3 мм | 3 мм |
Литьё по выплавляемым моделям
При этой технологии вокруг модели формируют огнеупорную оболочку, затем модель удаляют, а освободившуюся полость заполняют металлом. Метод позволяет воспроизводить сложные контуры и уменьшать объём последующей механической обработки.
Литьё по газифицируемым моделям
В технологии ЛГМ модель не извлекают до заливки. При контакте с расплавом материал модели разрушается, а металл занимает освободившееся пространство. Для стабильного процесса особенно важны свойства модели, формовочного материала и организация газоотвода.
Как выбрать технологию
Выбор удобно начинать с анализа массы, максимальных габаритов, геометрии, толщины стенок, марки стали, требуемой точности, объёма партии и методов контроля.
Полный цикл производства стальной отливки
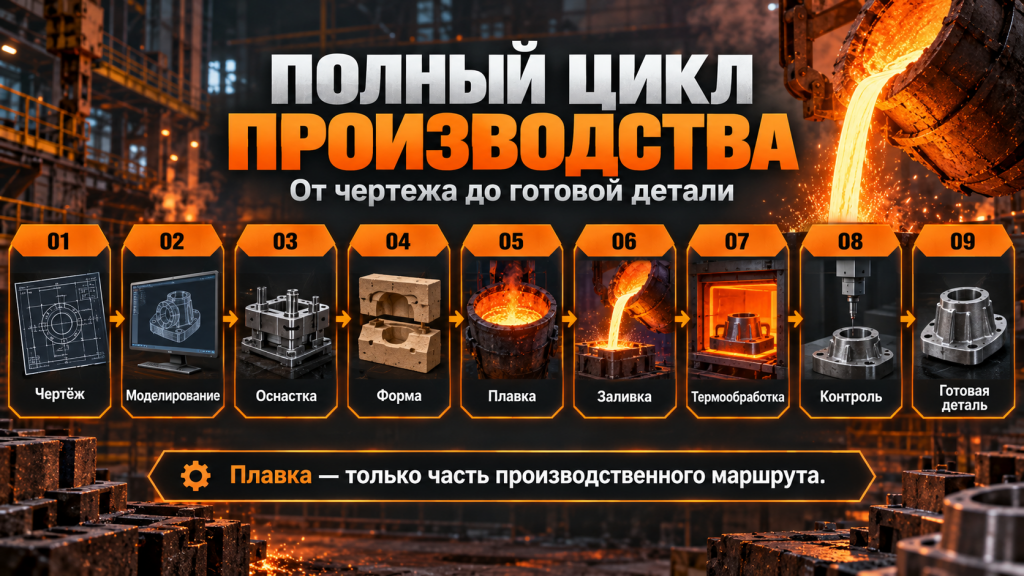
Производство начинается не с плавки металла, а с инженерной оценки документации и разработки технологического процесса.
Анализ чертежа
До запуска технолог проверяет массу, габариты, толщины стенок, внутренние полости, переходы сечений, материал, механические свойства, допускаемые отклонения, поверхности под обработку и требования к контролю.
Разработка литейной технологии
Определяются положение изделия в форме, плоскость разъёма, конструкция стержней, литниковая система, прибыли, припуски и последовательность затвердевания.
Компьютерное моделирование
Цифровой расчёт позволяет оценить заполнение формы и процесс затвердевания ещё до изготовления опытной металлической детали. На предприятии используются программы ProCast и LVMFlow.
Моделирование помогает анализировать температурные поля, тепловые узлы, последовательность кристаллизации, вероятность усадочной пористости и эффективность литниково-питающей системы.
Форма, стержни и оснастка
Наружный контур изделия задаётся литейной формой, внутренние полости — стержнями. Модельная оснастка должна обеспечивать стабильное воспроизведение геометрии и возможность корректного выполнения формовки.
Плавка и подготовка металла
Цель плавки — получить расплав требуемого состава и состояния. Контролируют химический состав, температуру, содержание примесей, легирование и раскисление.
Заливка и затвердевание
Режим заливки зависит от марки стали, конфигурации детали, толщины стенок и литниковой системы. Одного универсального температурного режима для всех стальных отливок не существует.
После заполнения формы металл начинает кристаллизоваться. Участки, затвердевающие позднее остальных, должны получать дополнительный жидкий металл через систему питания.
Как проектируют деталь под стальное литьё
Литейная технологичность должна учитываться ещё до создания модельной оснастки. Резкие переходы толщин, массивные тепловые узлы и неподходящая геометрия способны существенно повысить вероятность образования дефектов.
Толщины стенок
Резкий переход от тонкой стенки к массивному участку приводит к разной скорости охлаждения. Массивная зона дольше остаётся горячей и может потребовать дополнительного питания расплавом.
Радиусы и уклоны
Литейные радиусы снижают концентрацию напряжений и улучшают переходы между элементами. Формовочные уклоны позволяют извлекать модель без разрушения формы.
Усадка и припуски
При охлаждении размеры металла изменяются. Поэтому модель корректируют с учётом литейной усадки, будущей термообработки, требуемой точности и припусков под станочную обработку.
Какие марки стали применяются для отливок
Марку выбирают по условиям эксплуатации готовой детали. В расчёт принимают нагрузку, температуру, износ, коррозионную среду, ударную вязкость, свариваемость и требуемый режим термообработки.
Что означает буква «Л»
Буква «Л» в конце российского обозначения показывает литейное назначение стали. Примеры — 20Л, 35Л, 40ХЛ, 20Х13Л и 30ХНМЛ.
Углеродистые литейные стали
К конструкционным нелегированным литейным маркам относятся 15Л, 20Л, 25Л, 30Л, 35Л, 40Л, 45Л и 50Л.
| Марка | Содержание углерода, % |
|---|---|
| 20Л | 0,17–0,25 |
| 25Л | 0,22–0,30 |
| 35Л | 0,32–0,40 |
| 45Л | 0,42–0,50 |
| 50Л | 0,47–0,55 |
Легированные литейные стали
В эту группу входят, например, 20ГЛ, 35ГЛ, 20ГСЛ, 30ГСЛ, 40ХЛ, 20ХМЛ, 35ХМЛ, 30ХНМЛ, 08ГДНФЛ, 12ДН2ФЛ и 12ДХН1МФЛ.
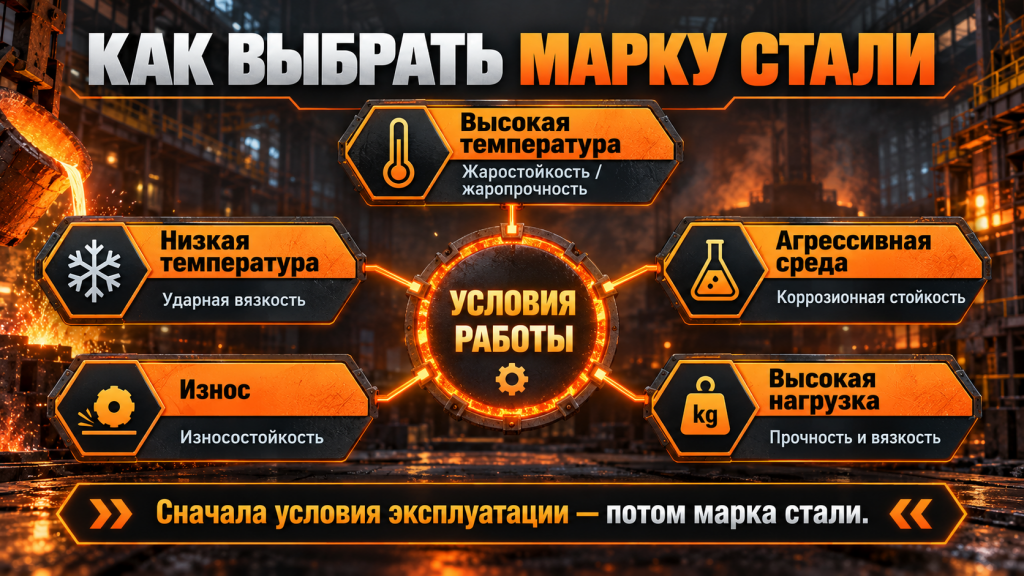
Как выбрать марку стали
Подбор материала следует начинать с анализа условий эксплуатации, а не с количества легирующих элементов в обозначении стали.
- высокая температура — учитываются жаростойкость и жаропрочность;
- низкая температура — важна ударная вязкость;
- агрессивная среда — необходима коррозионная стойкость;
- износ — оценивают износостойкость;
- высокая нагрузка — анализируют прочность и вязкость.
Специальные марки стали
Сталь 20ГМЛ
20ГМЛ относится к низколегированным литейным сталям. Марку используют для ответственных деталей, в том числе отдельных элементов трубопроводной арматуры и литосварных конструкций.
Сталь 12ДХН1МФЛ
12ДХН1МФЛ применяется для нагруженных отливок, где необходимо совместить высокую прочность и достаточную вязкость.
- углерод — 0,10–0,18%;
- хром — 1,20–1,70%;
- никель — 1,40–1,80%;
- молибден — 0,20–0,30%;
- ванадий — 0,08–0,15%.
Сталь 35Х23Н7СЛ
35Х23Н7СЛ относится к сталям со специальными высокотемпературными свойствами. Для отдельных условий эксплуатации справочные материалы указывают жаростойкость до 1000 °C.
Сталь 40Х24Н12СЛ
40Х24Н12СЛ используется для нагруженных деталей, работающих при высокой температуре. К типовой номенклатуре относятся печные элементы, шнеки и другие промышленные детали.
Сталь 12Х18Н12М3ТЛ
12Х18Н12М3ТЛ — аустенитная коррозионностойкая литейная сталь, легированная хромом, никелем и молибденом.
- Cr — 16–19%;
- Ni — 11–13%;
- Mo — 3–4%.
Сталь 20Х25Н19С2Л
20Х25Н19С2Л относится к аустенитным жаростойким и жаропрочным литейным сталям. Марку используют для отдельных элементов высокотемпературного оборудования.
Сталь 35Х18Н24С2Л
Высоколегированная сталь применяется для нагруженных деталей, работающих в условиях сильного нагрева. В качестве примеров можно назвать печные конвейеры и шнеки.
Сталь 20Х5МЛ
20Х5МЛ — хромомолибденовая литейная сталь. Она используется, в частности, для оборудования, контактирующего с горячими нефтяными и сернистыми средами.
Сталь 20Х13Л
20Х13Л относится к мартенситным коррозионностойким литейным сталям. Марка используется для ряда деталей, работающих под ударной нагрузкой и в относительно слабых агрессивных средах.
Сталь 30ХНМЛ
30ХНМЛ применяют для ответственных деталей, испытывающих статические и динамические нагрузки. Материал легирован хромом, никелем и молибденом.
Сталь 12ДН2ФЛ
Корректное нормативное обозначение марки — 12ДН2ФЛ. В поисковых формулировках может встречаться вариант «12Д2НФЛ», однако в технической документации следует использовать обозначение стандарта.
Сталь 12Х18Н9ТЛ
12Х18Н9ТЛ относится к коррозионностойким хромоникелевым литейным сталям. Выбор марки выполняют с учётом конкретной среды, температуры, давления и механических нагрузок.
Сталь 08ГДНФЛ
08ГДНФЛ относится к конструкционным легированным литейным сталям для ответственных изделий, где требуется сочетание прочности и вязкости.
Термическая обработка стальных отливок
Термообработка позволяет сформировать предусмотренную структуру металла, получить необходимые механические характеристики и уменьшить внутренние напряжения.
| Операция | Основная задача |
|---|---|
| Отжиг | Снижение напряжений и изменение структуры |
| Нормализация | Формирование более равномерной структуры |
| Закалка | Получение требуемой прочности и твёрдости |
| Отпуск | Корректировка свойств после закалки |
Механическая обработка после литья
Обрабатывать всю поверхность отливки необязательно. Мехобработка применяется там, где необходимо получить точные размеры, посадки, резьбы или заданное качество поверхности.
Обычно обрабатываются отверстия, фланцы, посадочные диаметры, плоскости сопряжения и поверхности под подшипники.
Основные дефекты стального литья
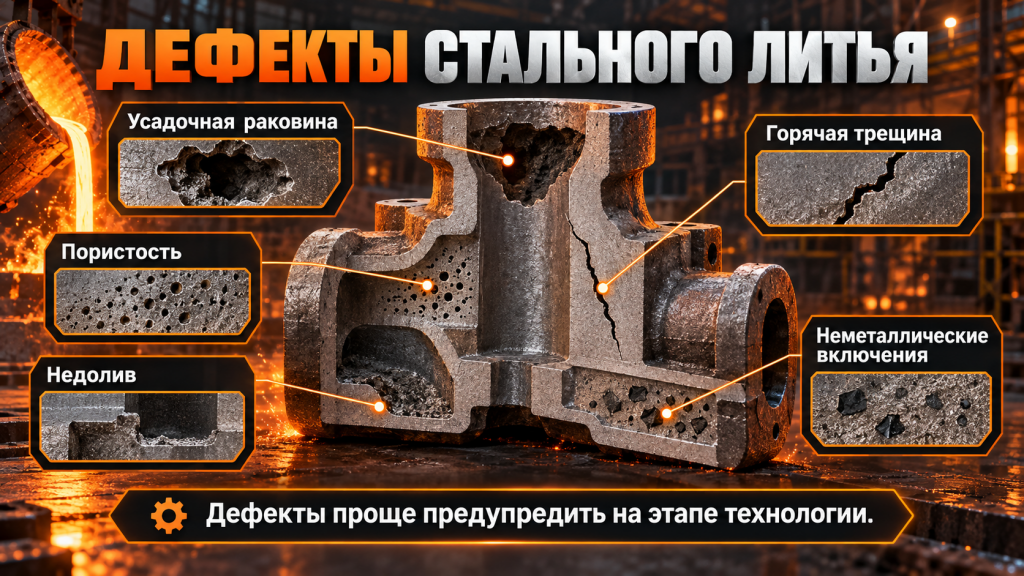
Литейные дефекты часто являются результатом нескольких факторов одновременно: конструкции детали, состояния расплава, формы, литниковой системы и процесса охлаждения.
Усадочные раковины
Возникают в участках, которые при затвердевании не получают достаточного количества жидкого металла. Для снижения риска применяют прибыли и управляют последовательностью кристаллизации.
Газовая пористость
Может возникать из-за растворённых газов, влажности формы, газообразования формовочной смеси или недостаточного отвода газов.
Горячие трещины
Формируются на стадии, когда металл уже частично затвердел, но ещё не способен безопасно воспринимать возникающие усадочные и температурные напряжения.
Недолив и неслитина
Недолив означает, что расплав не заполнил часть формы. Неслитина возникает при встрече отдельных потоков металла без формирования полноценного монолитного соединения.
Неметаллические включения
В металл могут попадать оксиды, шлак и другие неметаллические частицы. Риск зависит от качества подготовки расплава и организации заливки.
Как контролируют качество стальных отливок
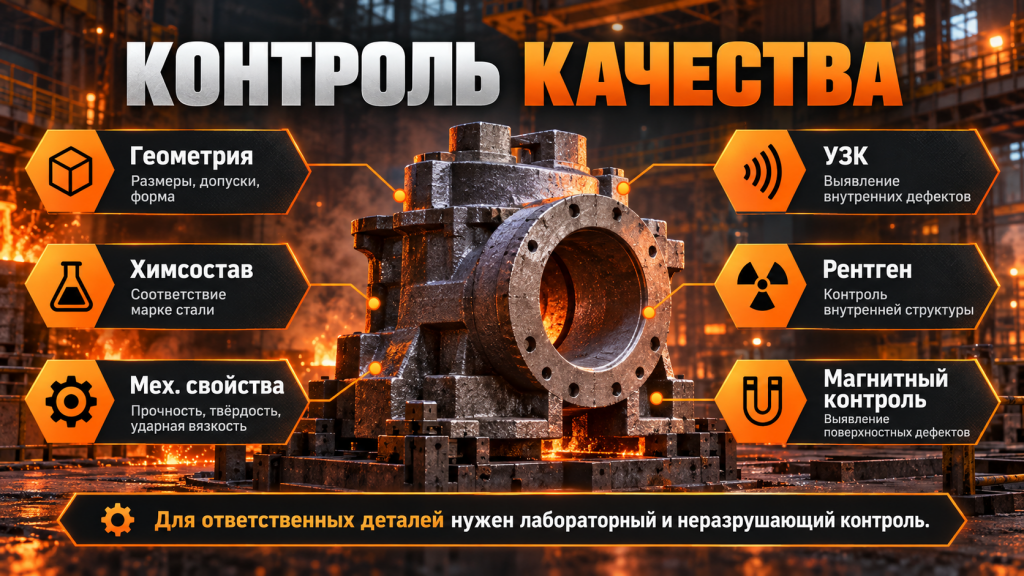
Для ответственной детали одного визуального осмотра недостаточно. Комплекс контроля определяется назначением изделия, чертежом и нормативной документацией.
Визуально-измерительный контроль
Позволяет выявлять открытые поверхностные дефекты и проверять геометрические размеры. Для сложных изделий может дополнительно применяться 3D-сканирование.
Контроль химического состава
Лабораторный анализ подтверждает соответствие фактического состава металла требуемой марке стали.
Контроль механических свойств
Проверяются характеристики, которые предусмотрены документацией: например, прочность, предел текучести и ударная вязкость.
Ультразвуковой контроль
УЗК используется для поиска внутренних несплошностей по характеру прохождения ультразвуковых волн через металл.
Радиографический контроль
Рентгеновские методы позволяют получать сведения о внутреннем состоянии отливки и выявлять определённые типы дефектов.
Магнитный контроль
Для ферромагнитных материалов магнитные методы применяют для поиска поверхностных и близких к поверхности несплошностей.
ГОСТ и нормативные требования
Для широкого круга стальных отливок применяется ГОСТ 977-88 «Отливки стальные. Общие технические условия». В зависимости от назначения изделия могут использоваться дополнительные стандарты и отраслевые документы.
- ГОСТ 977-88 — стальные отливки;
- ГОСТ 21357-87 — хладостойкие и износостойкие отливки;
- ГОСТ Р 53464-2009 — допуски размеров, массы и припуски;
- ГОСТ 2789-73 — параметры шероховатости;
- ОСТ5Р.9285-95 — изделия для судостроения;
- СТ ЦКБА 014-2004 — стальные отливки трубопроводной арматуры.
Где применяются стальные отливки
Стальное литьё востребовано в промышленности, когда сложную форму детали необходимо совместить с высокими механическими или эксплуатационными требованиями.
Машиностроение
Литьём производят корпуса, шестерни, ступицы, рычаги, кронштейны и другие элементы машин и механизмов.
Металлургия
Используются корпусные детали, элементы транспортирующего оборудования, высокотемпературные и износостойкие компоненты.
Горнодобывающая промышленность
Для деталей дробильного и горного оборудования особенно важны прочность, износостойкость и способность выдерживать ударные нагрузки.
Энергетика
Стальные отливки применяются в корпусах, насосном оборудовании, арматуре и других ответственных промышленных узлах.
Судостроение
Для судостроительных изделий могут одновременно предъявляться требования к прочности, вязкости, свариваемости и работе при отрицательных температурах.
Стальное литьё, чугун или поковка
Нельзя определить лучший материал или технологию без учёта конкретной детали. Выбор выполняют по конструкции, нагрузке, условиям эксплуатации, размеру серии и экономике изготовления.
Сталь или чугун
Материалы отличаются химическим составом, структурой, пластичностью, литейными характеристиками и поведением под нагрузкой.
Литьё или поковка
Отливка формируется при затвердевании расплава, а поковка — в результате пластической деформации металла. Литьё даёт большую свободу формы, поковка может быть рациональнее для отдельных высоконагруженных изделий.
Литая или сварная конструкция
Переход на цельную отливку иногда позволяет сократить количество элементов и сварных соединений. Однако исходную конструкцию необходимо предварительно проверить на технологичность для литейного производства.
Из практики ЗСМ «Маяк»: стальная отливка массой 23 тонны
Один из опубликованных примеров крупногабаритного стального литья — шлаковая чаша массой 23 тонны.
Для такого изделия критически важны расчёт тепловых узлов, правильная конструкция системы питания, управление усадкой, режим охлаждения и контроль внутреннего состояния металла.
О компании ЗСМ «Маяк»
АО «Завод специального машиностроения „Маяк“» — промышленное предприятие в Калуге, работающее с 1999 года.
Производственный комплекс включает литейное производство, модельный участок, конструкторское подразделение, оборудование для термообработки и механической обработки, собственную аттестованную лабораторию и средства неразрушающего контроля.
Для моделирования литейных процессов применяются ProCast и LVMFlow. Предприятие принимает единичные и серийные заказы, выполняет 3D-сканирование, термическую и механическую обработку, лабораторный и неразрушающий контроль.
Телефон:
+7 (4842) 75-10-21
E-mail:
zsm-mk@yandex.ru
Гарантия качества и ответственность
Качество литого изделия формируется на всех стадиях производства: при проектировании технологии, подготовке формы, плавке, заливке, затвердевании, термообработке, мехобработке и финальном контроле.
Гарантийные условия должны фиксироваться в документации на конкретный заказ — договоре, спецификации, техническом задании, чертеже или технических условиях.
Как передать стальную отливку в расчёт
Для инженерной оценки желательно подготовить чертёж или 3D-модель и указать основные требования к изделию.
Передать документацию
Предоставьте чертёж, 3D-модель или существующий образец.
Указать условия эксплуатации
Сообщите температуру, среду, нагрузки и требования к материалу.
Выбрать материал и технологию
После анализа определяется марка стали и подходящий формовочный процесс.
Согласовать обработку и контроль
Определяются термообработка, поверхности под мехобработку и методы контроля.
Получить расчёт
На основании исходных данных определяется стоимость и ориентировочный срок.
От чего зависит стоимость
Стоимость нельзя корректно определить только по массе отливки. На неё влияют материал, геометрия, количество стержней, технология формовки, оснастка, размер партии, термообработка, механическая обработка и требования к контролю.
- марка стали;
- масса;
- габариты;
- геометрическая сложность;
- стержневая система;
- формовочная технология;
- модельная оснастка;
- размер партии;
- термообработка;
- мехобработка;
- неразрушающий контроль.
Срок изготовления
Для первой партии дополнительно требуется технологическая подготовка и изготовление оснастки. На производственной странице ЗСМ «Маяк» указаны ориентиры: модельная оснастка — от 5 рабочих дней, готовая отливка — от 10 рабочих дней.
Фактический срок зависит от сложности изделия, материала, объёма партии, необходимости термообработки, мехобработки, методов контроля и текущей загрузки производства.
Часто задаваемые вопросы о стальном литье
Что такое стальное литьё?
Какие марки стали используют для отливок?
Что означает буква «Л» в марке стали?
Чем ПГС отличается от ХТС?
Можно ли лить нержавеющие стали?
Обязательна ли термообработка?
Нужна ли мехобработка после литья?
Какие дефекты бывают у стальных отливок?
Как контролируют качество стальных отливок?
Как выбрать марку стали?
Можно ли заменить одну марку стали другой?
Можно ли изготовить отливку по чертежу?
Можно ли изготовить деталь по образцу?
Можно ли заказать одну стальную отливку?
Почему нельзя определить цену только за килограмм?
Сколько занимает изготовление стальной отливки?
Источники и методология
Материал подготовлен на основе нормативной документации, технических справочных данных и официальной информации о производственных возможностях ЗСМ «Маяк».
- ГОСТ 977-88 «Отливки стальные. Общие технические условия».
- ГОСТ Р 53464-2009 — допуски размеров, массы и припуски на механическую обработку.
- ГОСТ 21357-87 — хладостойкие и износостойкие стальные отливки.
- ГОСТ 2789-73 — параметры шероховатости поверхности.
- ОСТ5Р.9285-95 — стальные отливки для судостроения.
- СТ ЦКБА 014-2004 — требования к стальным отливкам трубопроводной арматуры.
- Официальные производственные материалы АО «ЗСМ „Маяк“».
Нужна оценка конкретной стальной отливки?
Передайте чертёж, 3D-модель, техническое задание или существующий образец. Желательно сразу указать количество изделий, материал или требования к нему, рабочую температуру, условия эксплуатации, мехобработку и требования к контролю.

