
Литьё нержавеющей стали 12Х18Н9ТЛ: свойства, технология, детали и изготовление под заказ
Сталь 12Х18Н9ТЛ применяют для изготовления коррозионностойких фасонных отливок, когда детали должны работать в агрессивных средах, выдерживать нагрев и сохранять прочность и пластичность. Это литейная хромоникелевая сталь аустенитного класса, для которой особенно важны правильная технология плавки, питание отливки, термообработка и контроль дефектов. Детали могут изготавливаться по чертежам заказчика с последующей механической обработкой и неразрушающим контролем. Выбор 12Х18Н9ТЛ должен учитывать рабочую среду, температуру, нагрузку и требования к готовой детали.
18 лет в литейном производстве. Руководил внедрением технологии стального литья для ответственных узлов спецтехники, участвовал в освоении новых марок сталей и оптимизации выхода годного литья. Курирует контроль качества и разработку технологических процессов на всех этапах — от анализа 3D-модели и проектирования литейной технологии до получения и сдачи готовой отливки.
Что такое сталь 12Х18Н9ТЛ и где её применяют
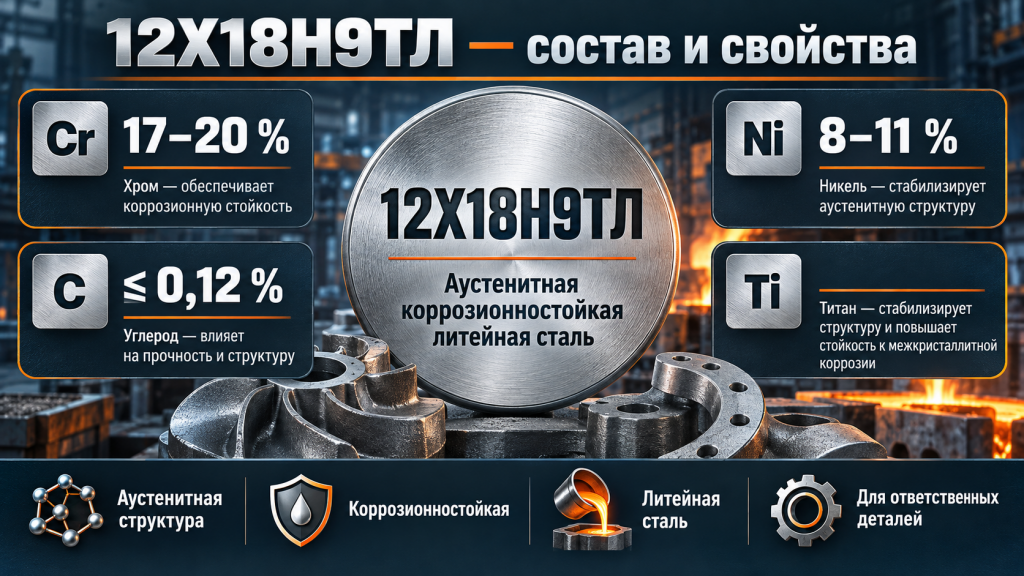
12Х18Н9ТЛ — коррозионностойкая литейная сталь аустенитного класса. Её выбирают для производства фасонных отливок, где требуется сочетание сложной геометрии, коррозионной стойкости, пластичности и стабильных эксплуатационных свойств.
Как расшифровывается 12Х18Н9ТЛ
Маркировка отражает основные особенности состава и назначение стали.
- 12 — содержание углерода до 0,12 %;
- Х18 — высокое содержание хрома;
- Н9 — легирование никелем;
- Т — наличие титана;
- Л — литейное назначение марки.
Какие детали изготавливают из 12Х18Н9ТЛ
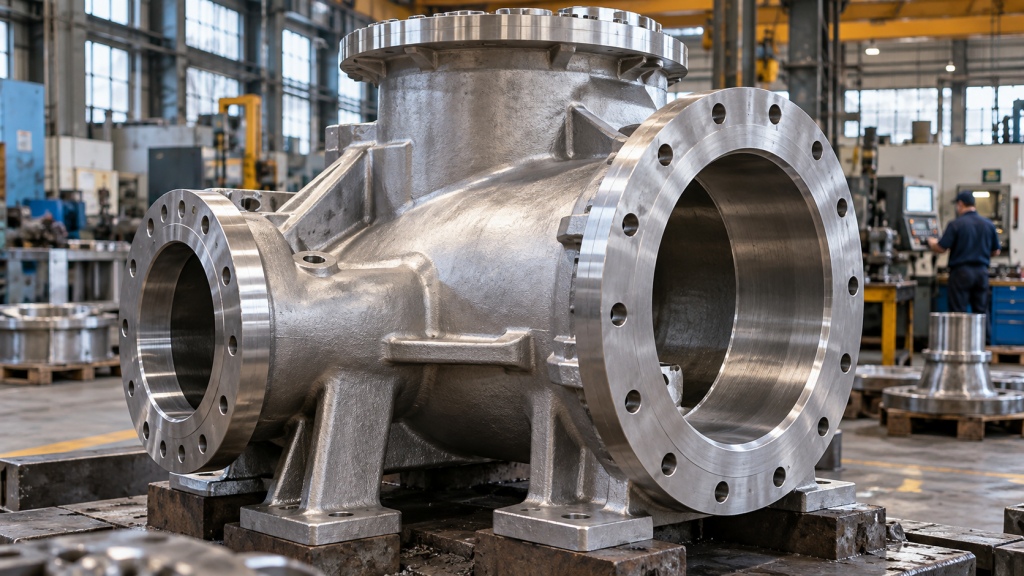
Материал применяют там, где конструкция детали требует именно фасонного литья, а обычная углеродистая сталь не обеспечивает требуемой коррозионной стойкости.
Химический состав и свойства стали 12Х18Н9ТЛ
Свойства 12Х18Н9ТЛ определяются сочетанием хрома, никеля, углерода и титана. Для литой детали важно не только формальное соответствие марки, но и попадание состава конкретной плавки в заданные нормативные пределы.
| Элемент | Содержание | Основная роль |
|---|---|---|
| C — углерод | ≤ 0,12 % | Влияет на прочность и структуру |
| Cr — хром | 17–20 % | Формирует основу коррозионной стойкости |
| Ni — никель | 8–11 % | Стабилизирует аустенитную структуру |
| Ti — титан | по нормативу | Стабилизирует структуру стали |
Как хром влияет на свойства
Хром — основной элемент, отвечающий за коррозионную стойкость. При достаточном содержании хрома поверхность стали способна сохранять пассивное состояние, которое препятствует быстрому развитию коррозии.
Зачем нужен никель
Никель стабилизирует аустенитную структуру и способствует сочетанию пластичности и вязкости. Для литой детали это особенно важно из-за сложной геометрии, переменной толщины стенок и неодинаковой скорости охлаждения отдельных участков.
Зачем добавляют титан
Титан используется как стабилизирующий элемент. Его присутствие связано с контролем структуры стали и снижением риска неблагоприятных структурных изменений при технологических нагревах.
Механические свойства 12Х18Н9ТЛ
12Х18Н9ТЛ сочетает умеренную прочность с высокой пластичностью. Для литых деталей конкретные нормируемые значения должны определяться применяемой нормативной документацией, группой отливки, состоянием поставки и требованиями чертежа.
| Показатель | Ориентир для отливок |
|---|---|
| Предел текучести σ0,2 | от 200 МПа |
| Временное сопротивление σв | от 450 МПа |
| Относительное удлинение δ5 | от 25 % |
Коррозионная стойкость и рабочая температура
Главное эксплуатационное преимущество 12Х18Н9ТЛ — коррозионная стойкость по сравнению с обычными конструкционными сталями. Однако понятие «нержавеющая сталь» не означает абсолютную стойкость в любой среде.
При выборе марки необходимо учитывать химический состав среды, концентрацию реагентов, температуру, давление, скорость потока и длительность контакта. Особенно осторожно нужно оценивать эксплуатацию в хлоридсодержащих и других агрессивных средах.
Что такое межкристаллитная коррозия
Межкристаллитная коррозия развивается преимущественно по границам зёрен и может ослаблять металл без выраженного общего разрушения поверхности. Для аустенитных сталей большое значение имеют химический состав и правильная термообработка.
Чем 12Х18Н9ТЛ отличается от других нержавеющих сталей
Главное отличие 12Х18Н9ТЛ — её литейное назначение. Марку выбирают для получения фасонных деталей сложной формы, тогда как близкие по составу деформируемые стали применяют для проката, листа, труб и других полуфабрикатов.
12Х18Н9ТЛ и 12Х18Н9Т
При сходстве обозначений материалы нельзя автоматически считать взаимозаменяемыми. Для литой корпусной детали важны требования к литейным свойствам, термообработке и контролю отливки.
12Х18Н9ТЛ и 12Х18Н12М3ТЛ
Более легированная 12Х18Н12М3ТЛ может рассматриваться для условий, где требуется повышенная стойкость в отдельных агрессивных средах. Окончательный выбор должен делаться по условиям эксплуатации, а не только по стоимости металла.
Как происходит литьё стали 12Х18Н9ТЛ
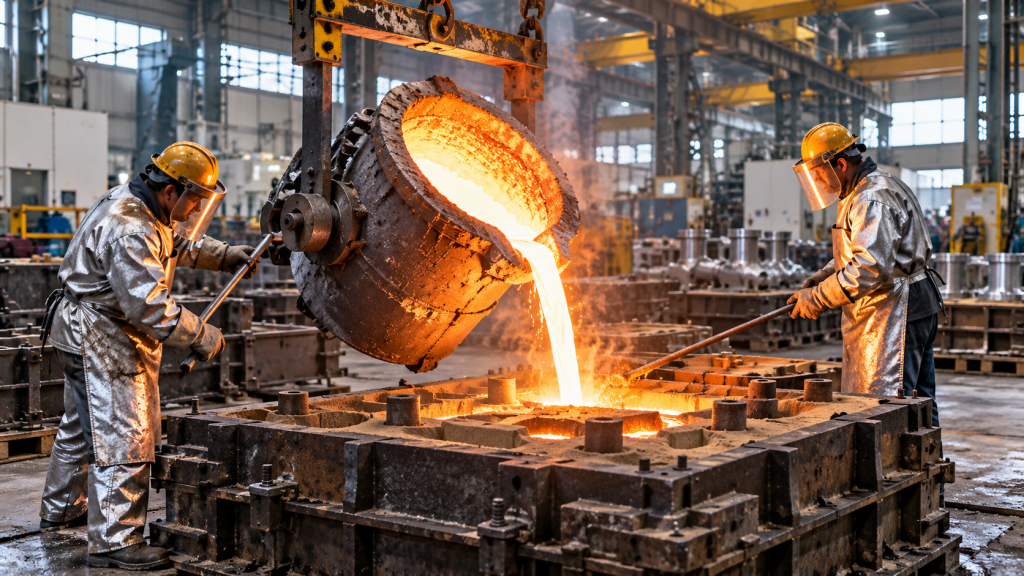
Производство качественной отливки начинается с разработки технологии, а не с плавки металла. До заливки необходимо определить конфигурацию формы, литниково-питающую систему, расположение прибылей, тепловые узлы и предполагаемую последовательность затвердевания.
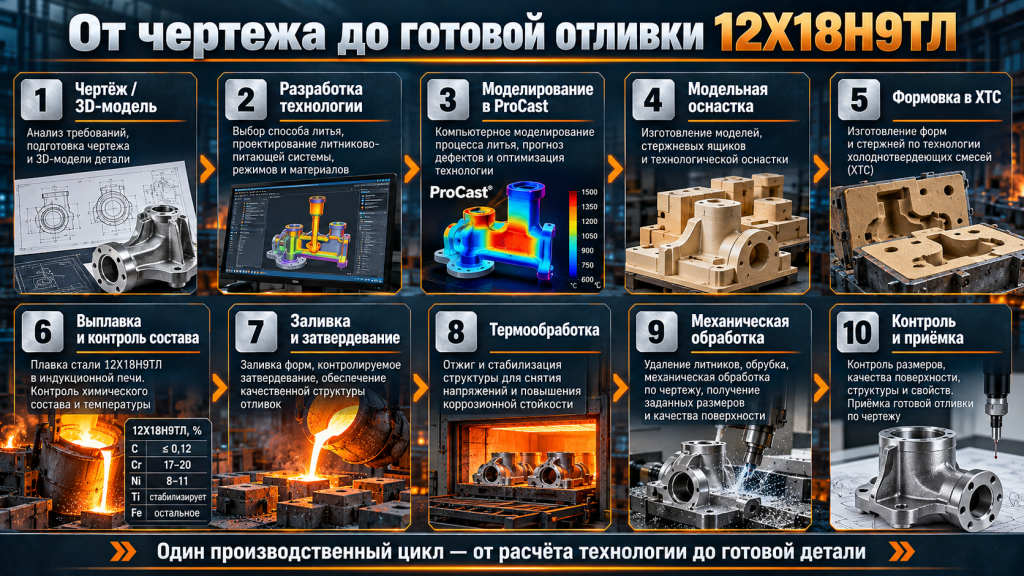
Полная технологическая цепочка
Выплавка и контроль состава
Химический состав необходимо контролировать по плавке. Отклонения по основным и примесным элементам способны изменить структуру, коррозионную стойкость и механические свойства всей партии отливок.
Литьё 12Х18Н9ТЛ в ХТС
Холодно-твердеющие смеси применяются для производства сложных фасонных отливок, поскольку позволяют получить достаточно жёсткую форму и воспроизвести сложную геометрию. При этом ХТС не отменяет необходимости точно рассчитывать питание и тепловой режим формы.
- подготовка формы и стержней;
- формирование литниковой системы;
- расчёт прибылей;
- организация направленного затвердевания;
- контроль режима заливки.
Моделирование литья в ProCast
ProCast позволяет ещё до физической заливки определить потенциально проблемные зоны отливки. На цифровой модели анализируют заполнение формы, температурное поле, последовательность затвердевания и участки с повышенным риском усадки.
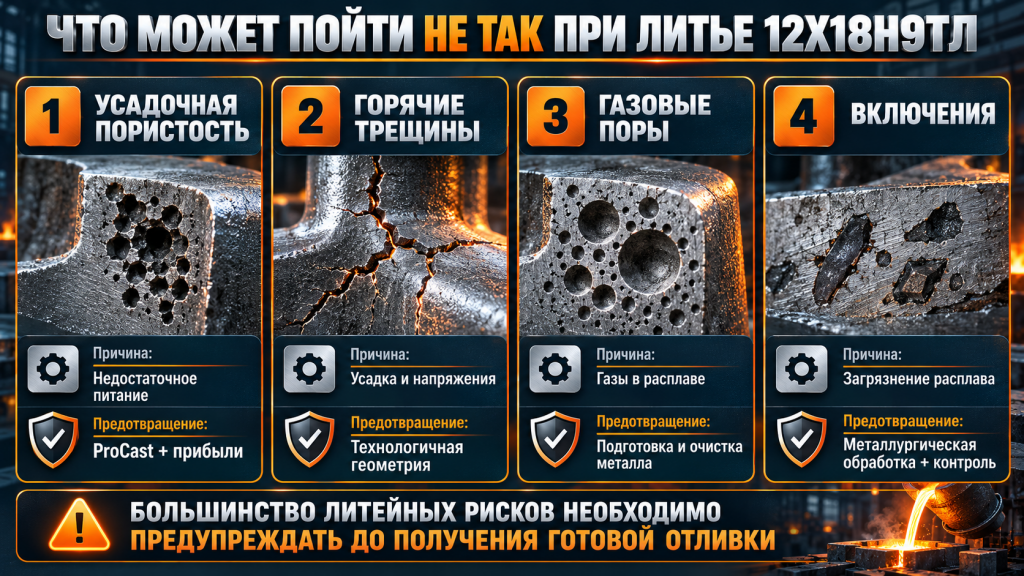
Какие дефекты возникают при литье 12Х18Н9ТЛ
Основные риски — усадочная пористость, горячие трещины, газовые поры, неметаллические включения и коробление. Большую часть этих проблем правильнее предупреждать на стадии разработки технологии.
| Дефект | Основная причина | Что делают |
|---|---|---|
| Усадочная пористость | недостаточное питание | ProCast, прибыли, направленное затвердевание |
| Горячие трещины | усадка и напряжения | технологичная геометрия и контроль охлаждения |
| Газовые поры | газы в расплаве или форме | подготовка формы и обработка расплава |
| Включения | загрязнение расплава | металлургическая обработка и контроль |
Усадочная пористость
Усадочная пористость появляется в участке, который затвердевает без достаточной подпитки жидким металлом. Для борьбы с ней рассчитывают прибыли, холодильники, питающие элементы и последовательность затвердевания.
Горячие трещины
Горячие трещины связаны с усадкой и термическими напряжениями в момент, когда металл уже частично затвердел, но ещё недостаточно пластичен. Особое внимание уделяют резким переходам сечений, углам и участкам затруднённой усадки.
Продувка расплава аргоном
Аргонная обработка применяется для улучшения чистоты и однородности расплава. Она способствует дегазации металла, удалению неметаллических включений и улучшению взаимодействия металл–шлак.
- снижение риска газовых дефектов;
- улучшение чистоты расплава;
- уменьшение количества неметаллических включений;
- повышение однородности металла.
Термообработка отливок 12Х18Н9ТЛ
Для 12Х18Н9ТЛ термообработка нужна прежде всего для получения требуемой аустенитной структуры и эксплуатационных свойств. Конкретный режим назначается технологией с учётом толщины стенок, массы отливки и требований нормативной документации.
Для отливок применяется высокотемпературная обработка в области примерно 1050–1100 °C с последующим охлаждением по утверждённому технологическому режиму.
Механическая обработка литых деталей
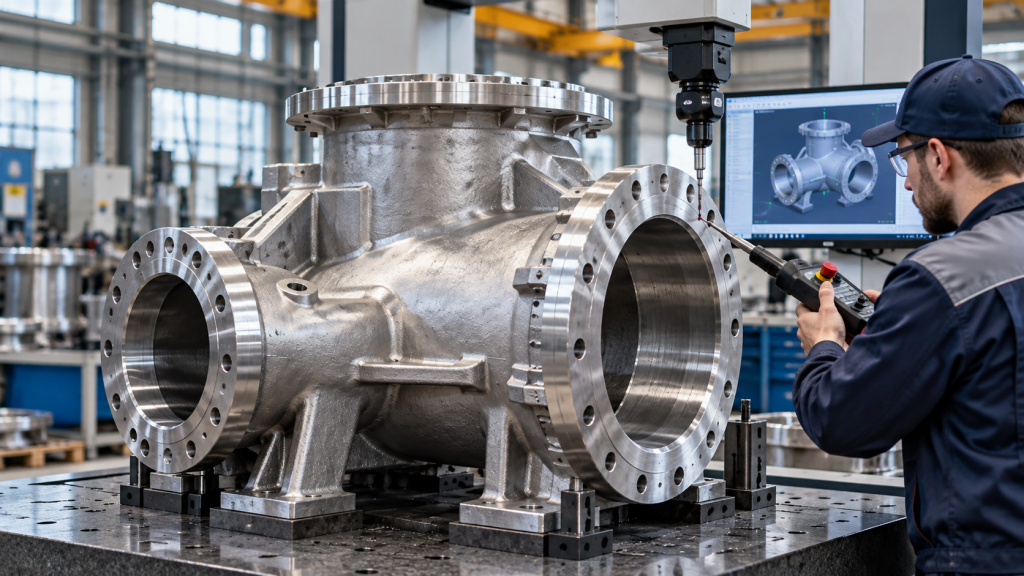
После литья отливка может пройти черновую и чистовую механическую обработку. Это позволяет поставлять заказчику не только литую заготовку, но и готовую деталь по чертежу.
Черновая обработка
На первом этапе удаляют основной припуск и формируют технологические базы. При назначении припусков учитывают допуски литья, усадку, возможное коробление, состояние поверхности и последующую термообработку.
Чистовая обработка
Чистовая обработка позволяет получить окончательные размеры, посадки и требуемую шероховатость поверхности.
Как контролируют качество отливок 12Х18Н9ТЛ
Контроль должен подтверждать не только геометрию детали, но и качество самого металла. Конкретный набор методов определяется категорией ответственности изделия, требованиями чертежа и согласованной программой контроля.
- химический анализ плавки;
- механические испытания;
- визуально-измерительный контроль;
- ультразвуковой контроль;
- радиографический контроль;
- капиллярный контроль;
- контроль геометрии.
Ультразвуковой контроль
УЗК применяют для поиска внутренних несплошностей в металле и контроля ответственных зон отливок, если метод предусмотрен нормативной документацией.
Радиографический контроль
Радиографический контроль позволяет выявлять внутренние дефекты и оценивать качество металла в участках, для которых такой метод предусмотрен программой контроля.
Капиллярный контроль
Капиллярный метод применяют для обнаружения дефектов, выходящих на поверхность, в том числе трещин.
Требования ГОСТ к отливкам из 12Х18Н9ТЛ
12Х18Н9ТЛ относится к литейным сталям, а требования к отливке должны задаваться нормативной и конструкторской документацией. Одним из основных документов для стальных отливок является ГОСТ 977-88.
При реальном заказе одновременно учитываются требования ГОСТ, чертежа, технических условий, программы контроля и приёмки. Стандарт не заменяет конструкторскую документацию конкретной детали.
Как понять, подходит ли 12Х18Н9ТЛ для вашей детали
12Х18Н9ТЛ имеет смысл выбирать, когда требуется литая коррозионностойкая деталь сложной формы и реальные условия эксплуатации соответствуют возможностям этой марки.
- нужна литая нержавеющая деталь;
- конструкция имеет сложную форму;
- важна коррозионная стойкость;
- требуется последующая мехобработка;
- условия соответствуют возможностям марки.
- рабочая среда более агрессивна;
- требуется более высокая жаростойкость;
- условия предполагают специальные виды коррозии;
- есть особые требования к механическим свойствам.
Из практики производства
Качество ответственной отливки зависит от управляемости всей производственной цепочки. На АО «ЗСМ „Маяк“» моделирование литейных процессов в ProCast и LVMFlow применяется с 2015 года.
Использование цифрового моделирования позволяет заранее выявлять горячие узлы и зоны риска усадочных дефектов, после чего корректировать расположение прибылей, холодильников и элементов литниково-питающей системы.
О производстве АО «ЗСМ „Маяк“»
АО «Завод специального машиностроения „Маяк“» работает в сфере литейного производства с 1999 года. Предприятие выполняет единичные и серийные заказы и располагает мощностями для разработки технологии, изготовления модельной оснастки, литья, термообработки, механической обработки и контроля продукции.
- ProCast и LVMFlow;
- собственное модельное производство;
- формовка в ХТС;
- термообработка;
- механическая обработка;
- 3D-сканирование;
- аттестованная лаборатория и методы неразрушающего контроля.
Изготовление деталей 12Х18Н9ТЛ по чертежам
Для предварительного расчёта необходимо передать производителю исходные данные по детали. Чем подробнее документация, тем точнее можно разработать технологию и рассчитать стоимость.
- чертёж;
- 3D-модель при наличии;
- марку материала;
- количество деталей;
- требования к мехобработке;
- требования к термообработке;
- виды неразрушающего контроля;
- требования к приёмке.
Можно ли изменить конструкцию детали до запуска
Да, если изменение повышает технологичность и согласовано с заказчиком. Технолог может рекомендовать изменить локальную толщину стенки, радиус перехода, положение припуска или другой участок, который создаёт повышенный риск дефекта.
От чего зависит цена литья 12Х18Н9ТЛ
Стоимость нельзя корректно определить только по цене одного килограмма стали. В расчёт входят подготовка технологии, оснастка, литьё, термообработка, мехобработка и контроль.
- масса и габариты;
- сложность геометрии;
- модельная оснастка;
- размер партии;
- термообработка;
- механическая обработка;
- объём контроля.
От чего зависит срок изготовления
Срок рассчитывается после анализа конкретной детали. Он зависит от необходимости изготовления модельной оснастки, сложности технологии, массы отливки, термообработки, мехобработки и программы контроля.
- анализ документации;
- проектирование технологии;
- моделирование;
- изготовление оснастки;
- формовка и заливка;
- термообработка;
- мехобработка;
- контроль и приёмка.
Гарантия качества и ответственность
Качество литой детали оценивается по согласованным требованиям заказа, а не по абстрактному обещанию отсутствия любых дефектов. До запуска производства фиксируются марка материала, чертёж, требования к термообработке, мехобработке, НК и приёмке.
Если при технологической проработке выявляются зоны с повышенным риском пористости, трещин или коробления, изменения технологии или конструкции согласовываются до запуска производства.
19 лет в литейном производстве. Специализация — методы неразрушающего контроля, анализ причин пористости, трещин и несоответствия геометрии, разработка корректирующих мероприятий. Участвовал во внедрении системы прослеживаемости продукции и цифровых журналов контроля.
FAQ — частые вопросы о литье 12Х18Н9ТЛ
Что такое сталь 12Х18Н9ТЛ?
12Х18Н9ТЛ — коррозионностойкая литейная сталь аустенитного класса. Она применяется для фасонных отливок, где требуется сочетание коррозионной стойкости, пластичности и сложной геометрии.
Является ли 12Х18Н9ТЛ нержавеющей сталью?
Да. Марка относится к коррозионностойким литейным сталям аустенитного класса.
Как расшифровывается 12Х18Н9ТЛ?
Маркировка отражает содержание углерода, хрома, никеля и титана, а буква «Л» указывает на литейное назначение стали.
Где применяется сталь 12Х18Н9ТЛ?
Её применяют для корпусных деталей, трубопроводной арматуры, элементов насосов, турбин и другого оборудования, где требуется коррозионная стойкость.
Чем 12Х18Н9ТЛ отличается от 12Х18Н9Т?
12Х18Н9ТЛ предназначена для получения литых фасонных деталей. Близкая по составу 12Х18Н9Т относится к деформируемым сталям, поэтому автоматически заменять одну марку другой нельзя.
Можно ли лить 12Х18Н9ТЛ в ХТС?
Да. Холодно-твердеющие смеси применяют для производства сложных фасонных стальных отливок. Конкретная технология зависит от размеров, массы и геометрии детали.
Какие дефекты возникают при литье 12Х18Н9ТЛ?
Основные риски — усадочная пористость, раковины, горячие трещины, газовые поры, неметаллические включения и коробление.
Зачем нужна термообработка 12Х18Н9ТЛ?
Термообработка нужна для формирования требуемой аустенитной структуры и получения заданных эксплуатационных свойств отливки.
Как проверяют качество отливок 12Х18Н9ТЛ?
В программу могут входить химический анализ, механические испытания, визуально-измерительный, ультразвуковой, радиографический и капиллярный контроль.
Можно ли изготовить деталь 12Х18Н9ТЛ по чертежу?
Да. По чертежу или 3D-модели разрабатываются литейная технология, модельная оснастка, припуски на мехобработку и программа контроля.
Можно ли заказать одну отливку?
Предприятие может выполнять единичные и серийные заказы. Экономика единичной отливки зависит от стоимости разработки технологии и изготовления оснастки.
От чего зависит стоимость литья 12Х18Н9ТЛ?
От массы, геометрии детали, оснастки, размера партии, термообработки, механической обработки и требований к контролю.
От чего зависит срок изготовления?
Срок зависит от сложности технологии, необходимости изготовления оснастки, массы отливки, термообработки, мехобработки и программы контроля.
Какие данные нужны для расчёта отливки?
Желательно предоставить чертёж или 3D-модель, количество изделий, марку материала, требования к мехобработке, термообработке, НК и приёмке.
Источники и методология
Материал подготовлен как инженерно-практическое руководство по выбору, производству и контролю литых деталей из стали 12Х18Н9ТЛ.
- ГОСТ 977-88 «Отливки стальные. Общие технические условия»;
- ГОСТ Р 53464-2009 — где применимы требования к точности отливок;
- технологические принципы производства стальных отливок;
- данные производственной практики АО «ЗСМ „Маяк“».
Методология проверки: нормативные требования → свойства материала → технологические ограничения → производственная практика → контроль готовой детали.
Нужна отливка из стали 12Х18Н9ТЛ?
Передайте чертёж, 3D-модель или основные параметры детали специалистам АО «ЗСМ „Маяк“». После анализа можно определить технологию изготовления, необходимые виды контроля, объём механической обработки, ориентировочный срок и стоимость.

