
1. Наши возможности
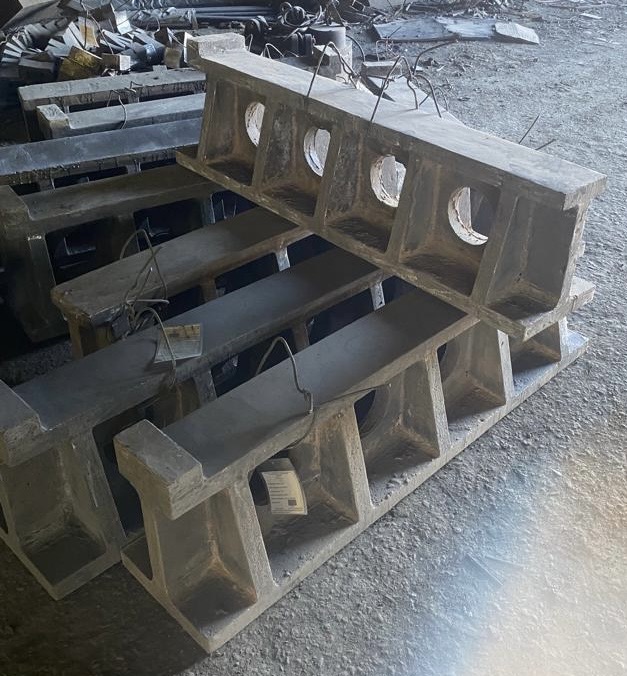
АО «Завод специального машиностроения «Маяк» специализируется на изготовлении фасонных отливок с механической обработкой из жаропрочной коррозионно-стойкой стали аустенитного класса 35Х18Н24С2Л. Материал относится к классу хромоникелевых (17–20 % Cr; 23–25 % Ni) сталей с высоким содержанием никеля, обеспечивающим стабильную аустенитную структуру, и кремния (2–3 %), повышающего жаростойкость и сопротивление окалинообразованию. Высокая жаростойкость сочетается с жаропрочностью, пластичностью и вязкостью в широком диапазоне температур.
• Нормативная база: работаем по ГОСТ 977-88 «Отливки стальные. Общие технические условия» группы 1,2,3.
• Типовые детали: звенья и детали печных конвейеров, шнеки и витки транспортёров обжиговых и цементных печей, детали крепления и арматуры горячего тракта, реторты, камеры, кронштейны и подвески, работающие в зоне высоких температур, детали теплообменников и теплотехнического оборудования, дистанционирующие и несущие элементы термических и нагревательных печей, крепёжные детали горячих зон, а также другие детали, работающие длительно при температурах до ~1100 °C под нагрузкой.
• Полный цикл на одном предприятии: разработка литейной технологии → моделирование литейных процессов в ProCast → изготовление модельной оснастки → выплавка → заливка → термообработка → механическая обработка → неразрушающий и разрушающий контроль → приёмка, включая освидетельствование РМРС по отдельным изделиям.
2. Химический состав стали 35Х18Н24С2Л
Химический состав стали 35Х18Н24С2Л регламентируется ГОСТ 977-88. Нормы состава приведены в таблице 1.
Таблица 1 — Химический состав стали 35Х18Н24С2Л
| Элемент | C | Mn | Si | Cr | Ni | P | S |
|---|---|---|---|---|---|---|---|
| 35Х18Н24С2Л | 0,30–0,40 | ≤ 1,50 | 2,00–3,00 | 17,00–20,00 | 23,00–25,00 | ≤ 0,035 | ≤ 0,030 |
Инженерная логика состава
3. Механические свойства
Механические свойства стали для отливок марки 35Х18Н24С2Л нормируются ГОСТ 977-88.
3.1. Нормируемые значения (ГОСТ 977-88)
Таблица 2 — Нормируемые механические свойства стали 35Х18Н24С2Л
| Марка | Рекомендуемый режим ТО | σт, МПа | σв, МПа | δ5, % | ψ, % |
|---|---|---|---|---|---|
| 35Х18Н24С2Л | Аустенитизация 1140–1160 °C, охлаждение в воде | ≥ 294 | ≥ 549 | ≥ 20 | ≥ 25 |
*Значения приведены для отливок с толщиной стенки до 100 мм. Ударная вязкость KCU/работа удара не нормируется.
Инженерная логика прочностных характеристик
4. «Капризность» стали 35Х18Н24С2Л и меры борьбы с ней
Сталь 35Х18Н24С2Л сложна для литейного производства: ликвация никеля, кремния и углерода, крупнозернистая структура, склонность к горячим трещинам и образованию хрупких фаз, большая усадка и особый режим термообработки. Рассмотрим основные проблемы и меры, которые мы применяем.
4.1. Усадочная пористость, ликвация и рыхлость
Хромоникелевые стали с высоким содержанием никеля и кремния имеют значительную объёмную усадку и широкий интервал кристаллизации, склонны к ликвации и к рассеянной усадочной пористости; из-за низкой теплопроводности питание корочки затруднено.
4.2. Газовая пористость и насыщение газами
Расплав активно растворяет азот и водород; высокая вязкость и низкая теплопроводность способствуют задержке газов, что ведёт к газовой пористости и структурной неоднородности.
4.3. Горячие трещины (горячеломкость)
Сталь имеет повышенную усадку и пониженную теплопроводность, что создаёт высокие термические напряжения при охлаждении отливки и склонность к горячим трещинам в тонких сечениях и в зонах сопряжений. Дополнительный фактор — повышенное содержание кремния.
4.4. Охрупчивание при термообработке и при длительной работе
При медленном охлаждении после высокотемпературного нагрева по границам зёрен выделяются карбиды и σ-фаза, резко снижающие пластичность и ударную вязкость (охрупчивание). Длительная работа в интервале 650–900 °C также способствует выделению σ-фазы.
4.5. Крупное зерно и структурная неоднородность
Аустенитные стали склонны к формированию крупного зерна при затвердевании, что снижает пластичность и вязкость, а ликвация никеля и кремния даёт разброс свойств по сечению отливки.
4.6. Неметаллические включения и чистота
Оксиды и сульфиды загрязняют металл и снижают жаростойкость, жаропрочность, пластичность и ударную вязкость.
Сталь 35Х18Н24С2Л не терпит импровизации ни на одном этапе: металл (газы, включения, ликвация), форма (усадка, горячие трещины) и термообработка (охрупчивание, крупное зерно). Три «столпа» нашей технологии — аргонная продувка расплава, полное моделирование в ProCast и строгий регламент термообработки (аустенитизация + закалка в воде) — снимают эти риски и позволяют стабильно попадать в требования ГОСТ 977-88.
5. Технология литья
Технология производства отливок из стали 35Х18Н24С2Л включает три основных передела: выплавку, формовку и термообработку. Каждый передел выполняется по утверждённым регламентам с фиксацией параметров в технологической документации.
5.1. Выплавка
Выплавка стали 35Х18Н24С2Л ведётся в дуговых или индукционных печах с тщательным контролем шихтовых материалов. Технологический процесс обеспечивает низкое содержание серы и фосфора (≤ 0,030 % и ≤ 0,035 % соответственно), глубокое раскисление, точное попадание в заданный диапазон по углероду, хрому, никелю и кремнию. Химический состав корректируется по результатам экспресс-анализа перед выпуском плавки; параллельно отбирается контрольная проба для обязательного химического анализа плавки.
5.2. Формовка
Формовка выполняется в песчано-смоляные формы из холодно-твердеющих смесей (ХТС). Организуется направленное питание отливки прибылями, исключающее образование усадочной рыхлости и горячих трещин.
5.3. Термообработка
Заключительной операцией литейного передела является термическая обработка. Базовый режим — аустенитизация 1140–1160 °C с охлаждением в воде. Назначение — растворить вторичные фазы, получить однородную аустенитную структуру, обеспечить максимальную пластичность, вязкость и стабильность свойств. Режим и среда охлаждения определяются толщиной и конфигурацией отливки и фиксируются в технологической документации.
6. Механическая обработка и неразрушающий контроль
После литейного передела отливки поступают в механическую обработку и проходят обязательный контроль качества, включающий неразрушающие и разрушающие методы.
6.1. Механическая обработка
Механическая обработка отливок выполняется в два этапа — черновая и чистовая. При назначении припусков учитываются допуски на литьё, величина усадки, коробление и деформации после термической обработки, а также необходимый слой для удаления поверхностных дефектов. Аустенитная сталь 35Х18Н24С2Л склонна к наклёпу и упрочнению при резании, что определяет выбор режущего инструмента, режимов резания и охлаждения; при необходимости черновая обработка выполняется с учётом припуска на финишные операции. После черновой обработки при необходимости проводится промежуточный отжиг для снятия остаточных напряжений; чистовая обработка обеспечивает окончательные размеры и требуемую шероховатость поверхности. Широкий парк станочного оборудования позволяет выполнять сложные задачи в приемлемые сроки.
6.2. Неразрушающий контроль
Объём и нормы неразрушающего контроля устанавливаются Правилами РМРС и конструкторской документацией изделия. В зависимости от категории ответственности применяются визуально-измерительный контроль, ультразвуковая дефектоскопия, рентгеноскопия и капиллярный метод. Поскольку сталь 35Х18Н24С2Л аустенитного класса и немагнитна, магнитопорошковый метод не применяется — вместо него для поверхностных дефектов используются капиллярный (люминесцентный/цветной) и визуально-измерительный методы. Цель НК — выявление недопустимых дефектов литейного происхождения: раковин, рыхлот, трещин и включений, а также подтверждение сплошности металла в ответственных зонах отливки.
6.3. Разрушающий контроль
Разрушающий контроль включает механические испытания образцов (растяжение и ударный изгиб) и химический анализ на каждую плавку. Результаты оформляются протоколами испытаний и используются при заполнении сертификата приёмки отливки.
7. Приёмка
Приёмка отливок и литых деталей из стали 35Х18Н24С2Л осуществляется по ГОСТ 977-88, ГОСТ Р 53464-2009 и по иным требованиям конструкторской документации:
1. Химический анализ — по сертификату плавки (C, Mn, Si, Cr, Ni, P, S).
2. Механические испытания — на образцах из пробных брусков: σт, σв, δ5, ψ, KCU при +20 °C.
3. Контроль дефектов — визуальный и измерительный контроль, при необходимости УЗК/РК и капиллярный контроль ответственных зон.
4. Документация — сертификат качества по ГОСТ 977-88 с номером плавки, режимами термообработки и результатами испытаний.
Если у вас возникли вопросы или вы хотите узнать цены, обращайтесь в отдел сбыта по телефону:
+7 (4842) 75-10-21 (многоканальный)
или на e-mail:
Профессиональные сотрудники предоставят Вам дополнительную информацию и помогут оформить заявку.
Отправляя заявку я даю свое
ВНИМАНИЕ! С 01.11.2024г Принимаем на заказ ТОЛЬКО ЛИТЫЕ детали!
Работы с листом, поковками, штамповками не производятся.

