
1. Наши возможности
АО «Завод специального машиностроения «Маяк» специализируется на изготовлении фасонных отливок с механической обработкой из низколегированной конструкционной стали 08ГДНФЛ. Материал относится к перлитному классу, обладает повышенной хладостойкостью и предназначен для особо ответственных деталей, работающих при низких температурах, в том числе под ударными и знакопеременными нагрузками. Упрочнение достигается комплексным легированием медью, никелем и ванадием при намеренно низком содержании углерода, что обеспечивает сочетание прочности, вязкости и свариваемости.
• Нормативная база: работаем по ГОСТ 977-88 «Отливки стальные. Общие технические условия» - группы отливок 1, 2, 3 и по ОСТ5Р.9285-95 «Отливки стальные для судостроения. Классификация и технические требования» - группы отливок I, II, III, IV.
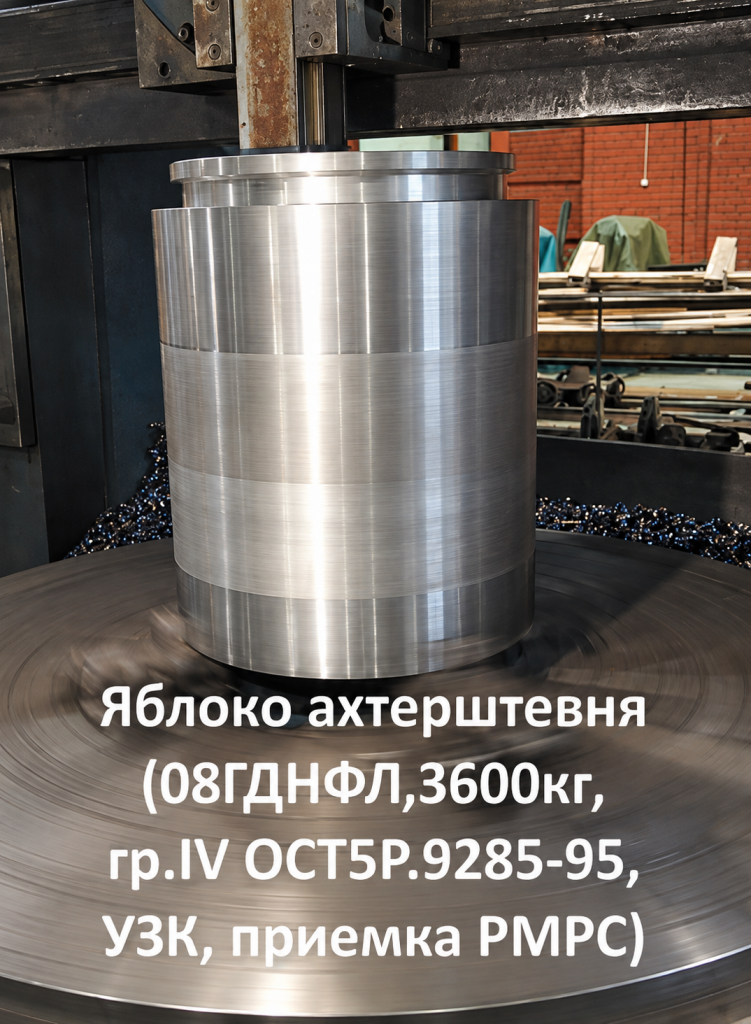
• Типовые детали: ахтерштевни и форштевни, кронштейны гребных валов, обтекатели, втулки опорные, втулки кормовые, втулки носовые, втулки опорные, втулки дейдвудной трубы, рулевые рамы, яблоко ахтерштевня, корпуса подшипника, хвостовая часть сварных баллеров рулей, мортиры, верхние части рам картеров, постели подшипников и другие сваривающиеся детали повышенной прочности.
• Максимальная масса отливки: 6 000 кг.
• Максимальная длина отливки: 4 000 мм.
• Технология литья: литьё в ХТС
• Полный цикл на одном предприятии: разработка литейной технологии → моделирование литейных процессов в ProCast → изготовление модельной оснастки → выплавка → заливка → термообработка → механическая обработка → неразрушающий и разрушающий контроль → приёмка, включая освидетельствование РМРС по отдельным изделиям.
Концентрация всех переделов в рамках одного предприятия позволяет контролировать качество на каждом технологическом этапе, сокращать сроки поставки и нести полную ответственность за соответствие отливок и готовых деталей требованиям нормативной документации. По запросу заказчику предоставляется полный комплект сопроводительных документов: сертификаты плавок, протоколы механических испытаний, заключения неразрушающего контроля и акты приёмки.
2. Химический состав стали 08ГДНФЛ
Химический состав стали 08ГДНФЛ регламентируется ГОСТ 977-88. Нормы состава приведены в таблице 1.
Таблица 1 — Химический состав стали 08ГДНФЛ по ГОСТ 977-88.
| Элемент | C | Mn | Si | Cr | Ni | Cu | P | S | V |
|---|---|---|---|---|---|---|---|---|---|
| 08ГДНФЛ | ≤ 0,10 | 0,60–1,00 | 0,15–0,40 | - | 1,15–1,55 | 0,80–1,20 | ≤ 0,035 | ≤ 0,035 | ≤ 0,10 (по расчёту) |
Инженерная логика состава
3. Механические свойства
Механические свойства стали для отливок марки 08ГДНФЛ нормируются ГОСТ 977-88 / ОСТ5Р.9285-95
3.1. Нормируемые значения (ГОСТ 977-88, таблица 7)
Таблица 2 — Нормируемые механические свойства стали 08ГДНФЛ (ГОСТ 977-88, таблица 7)
| Марка/Катаегоия прочности | Рекомендуемый режим ТО | σт, МПа | σв, МПа | δ, % | ψ, % | KCU +20 °C, кДж/м² |
|---|---|---|---|---|---|---|
| 08ГДНФЛ / К35 |
Нормализация 920–950 °C или Нормализация 920–950 °C → Отпуск 590–650 °C |
343 | 441 | 18 | 30 | 491 |
3.2. Нормируемые значения (ОСТ5Р.9285-95, таблица 7)
Таблица 3 — Нормируемые механические свойства стали 08ГДНФЛ (ОСТ5Р.9285-95, таблица 7)
| Марка | Рекомендуемый режим ТО | σт, МПа | σв, МПа | δ, % | ψ, % | KCU +20 °C, кДж/м² | KCU −40 °C, кДж/м² | HB |
|---|---|---|---|---|---|---|---|---|
| 08ГДНФЛ | I нормализация 930–970 °C → II нормализация 920–950 °C → Отпуск 590–650 °C | 380 | 480 | 20 | 45 | 800 | 500 | 159–192 |
| 08ГДНФЛ | I нормализация 930–970 °C → Закалка 920–950 °C (вода) → Отпуск 590–650 °C | 400 | 500 | 20 | 45 | 800 | 500 | 159–192 |
Инженерная логика прочностных характеристик
4. «Капризность» стали 08ГДНФЛ и меры борьбы с ней
4.1 Широкий интервал кристаллизации (ликвация, усадочная пористость)
Низкий углерод + комплексное легирование = широкий разрыв между ликвидусом и солидусом. Металл долго остаётся «тестообразным», питание корочки затруднено — отсюда осевая и рассеянная усадочная пористость и осевая ликвация. Наши меры: моделирование в ProCAST (анализ температурного поля, горячих пятен, времени затвердевания) на стадии проектирования технологии → расчёт прибылей и холодильников → сифонная/расширяющаяся литниковая система с направленным затвердеванием от тонкого сечения к прибыли. Результат — пористость «вытягивается» в прибыль, а не в тело отливки.
4.2 Газовая пористость и насыщение водородом/азотом
Низкий углерод сам по себе не раскисляет расплав эффективно; марганец и ванадий активно взаимодействуют с газом и шлаком, а водород создаёт не только поры, но и склонность к флокенам — предпосылку хрупкого разрушения в ответственных сечениях. Наши меры: правильное раскисление Al + Ca-Si; аргонная продувка в ковше (вторичная металлургия) — удаление водорода и неметаллических включений; контроль шихты и влажности форм. Плюс обязательный противофлокенный режим выдержки/термообработки (по времени и температуре отпуска).
4.3 Закалочные трещины (водяное охлаждение)
Закалка 920–950 °C в воде на массивной фасонной отливке создаёт высокие термические и фазовые напряжения, риск горячих и холодных трещин, коробление. Наши меры: нормализация перед закалкой (гомогенизация структуры), строгий график нагрева/выдержки, закалка с самоотпуском/немедленным отпуском при 590–650 °C без «окна» на свежем мартенсите, контроль скорости охлаждения, а для сложных сечений — согласование режима с ProCAST (термопрочностной анализ). Технологические припуски и радиусы в галтелях.
4.4 Красноломкость и горячие трещины
Повышенное содержание меди (элемент «Д») и ликвация по границам зёрен создают склонность к красноломкости в тонких сечениях — горячие трещины при усадке в форме. Наши меры: контроль Cu в узких пределах (задаётся по плавке), податливые противопригарные покрытия, согласованная податливость формы, гидравлически «мягкая» литниковая система, выдержка перед выбивкой (не «рвать» отливку в горячем состоянии).
4.5 Неметаллические включения и чистота
Mn, Si, V образуют оксиды и нитриды; перегрев повышает загрязнённость включениями и структурную неоднородность, снижая ударную вязкость. Наши меры: аргонная продувка (флотация включений), отстой в ковше, разливочный стакан, керамические пенокерамические фильтры/барьеры, чистая шихта и строгий регламент завалки.
4.6 Рост зерна и разброс свойств по сечению
Ванадий — «дисциплинирующий» элемент: он должен измельчать зерно, но при недогреве/перегреве стабильность ударной вязкости страдает. Наши меры: модифицирование (Ti/V в оптимальной дозировке), контроль градиента охлаждения в ProCAST, единые режимы нормализации/закалки, аттестационный контроль KCU при +20 и −40 °C на образцах из пробных брусков.
Сталь 08ГДНФЛ не терпит импровизации ни на одном этапе: металл (газы, включения, ликвация), форма (усадка, горячие трещины) или термообработка (водяная закалка, флокены). Три «столпа» нашей технологии — аргонная продувка расплава, полное моделирование в ProCAST и строгий регламент термообработки — снимают эти риски и дают стабильно попадать в требования ГОСТ 977-88, ОСТ5Р.9285-95
5. Технология литья
5.1. Выплавка
Выплавка стали 08ГДНФЛ ведётся в дуговых или индукционных печах с тщательным контролем шихтовых материалов. Технологический процесс обеспечивает низкое содержание серы и фосфора (≤ 0,035 % каждого), глубокое раскисление марганцем и кремнием и микролегирование ванадием в заданных пределах. Химический состав корректируется по результатам экспресс-анализа перед выпуском плавки; параллельно отбирается контрольная проба для обязательного химического анализа плавки.
5.2. Формовка
Формовка выполняется в песчано-смоляные формы из холодно-твердеющих смесей (ХТС). Организуется направленное питание отливки прибылями, исключающее образование усадочной рыхлости и горячих трещин.
5.3. Термообработка
Заключительной операцией литейного передела является термическая обработка. Базовый режим — нормализация или нормализация с отпуском. При требованиях повышенной прочности и хладостойкости применяется полный цикл: нормализация 930–970 °C, закалка в воде с нагревом 920–950 °C и высокий отпуск 590–650 °C. Выбор режима определяется требуемым уровнем σт/σв и ударной вязкости при −40 °C и фиксируется в технологической документации.
6. Механическая обработка и неразрушающий контроль
6.1. Механическая обработка
Механическая обработка отливок выполняется в два этапа — черновая и чистовая. При назначении припусков учитываются допуски на литьё, величина усадки, коробление и деформации после термической обработки, а также необходимый слой для удаления поверхностных дефектов. После черновой обработки при необходимости проводится промежуточная термообработка для снятия остаточных напряжений; чистовая обработка обеспечивает окончательные размеры и требуемую шероховатость поверхности. Широкой парк станочного оборудования позволяет выполнять сложные задачи в приемлемые сроки.
6.2. Неразрушающий контроль
Объём и нормы неразрушающего контроля устанавливаются Правилами РМРС и конструкторской документацией изделия. В зависимости от категории ответственности применяются визуально-измерительный контроль, ультразвуковая дефектоскопия, рентгеноскопия, капиллярный и магнитопорошковый методы. Цель НК — выявление недопустимых дефектов литейного происхождения: раковин, рыхлот, трещин и включений, а также подтверждение сплошности металла в ответственных зонах отливки.
6.3. Разрушающий контроль
Разрушающий контроль включает механические испытания образцов (растяжение и ударный изгиб) и химический анализ на каждую плавку. Результаты оформляются протоколами испытаний и используются при заполнении сертификата приёмки отливки.
7. Приёмка и освидетельствование РМРС
Приёмка отливок и литых деталей из стали 08ГДНФЛ осуществляется по ГОСТ 977-88 / ОСТ5Р.9285-95, ГОСТ Р 53464-2009 и по иным требования КД:
● Химический анализ — по сертификату плавки
● Механические испытания — на образцах из пробных брусков σт, σв, δ, ψ, KCU при +20 и −40 °C.
● Контроль дефектов — визуальный и измерительный контроль, при необходимости УЗК/РК ответственных зон.
● Документация — сертификат качества по ГОСТ 977-88 / ОСТ5Р.9285-95 с номером плавки, режимами термообработки и результатами испытаний.
Освидетельствование Российским морским регистром судоходства (РМРС) выполняется по действующим Правилам Регистра. Объём испытаний, порядок отбора образцов и формы сертификатов определяются Регистром и техническими требованиями на конкретное изделие. При положительных результатах, изделия клеймятся, выдаются документы установленного образца, удостоверяющие годность изделий к применению в судостроении.
Если у вас возникли вопросы или вы хотите узнать цены, обращайтесь в отдел сбыта по телефону:
+7 (4842) 75-10-21 (многоканальный)
или на e-mail:
Профессиональные сотрудники предоставят Вам дополнительную информацию и помогут оформить заявку.
Отправляя заявку я даю свое
ВНИМАНИЕ! С 01.11.2024г Принимаем на заказ ТОЛЬКО ЛИТЫЕ детали!
Работы с листом, поковками, штамповками не производятся.

